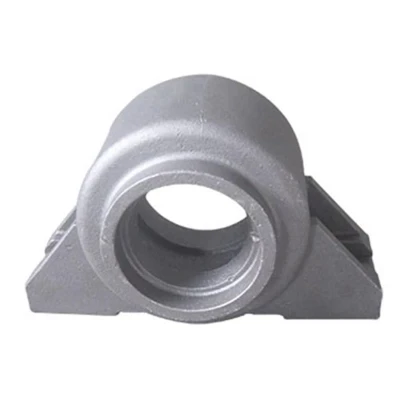
OEM legeret stål investeringsstøbning pumpehus
Rustfrit stål opdeles ofte i martensitisk rustfrit stål, ferritisk rustfrit stål, austenitisk rustfrit stål, austenitisk-ferritisk (dupleks) rustfrit stål og præcipitationshærdende rustfrit stål i henhold til mikrostrukturens tilstand. Derudover kan den ifølge de kemiske sammensætninger opdeles i krom rustfrit stål, kromnikkel rustfrit stål og krommangan nitrogen rustfrit stål osv.
I støbeproduktion færdiggøres de fleste af de rustfrie stålstøbninger ved investeringsstøbning. Overfladen af støbegods i rustfrit stål fremstillet ved investeringsstøbning er glattere, og dimensionsnøjagtigheden er lettere at kontrollere. Selvfølgelig er investeringsomkostningerne ved støbning af rustfrit ståldele relativt høje sammenlignet med andre processer og materialer.
Rustfrit stål har et minimumsindhold af chrom på 10,5 %, hvilket gør det mere modstandsdygtigt over for ætsende væskemiljøer og over for oxidation. Den er meget korrosionsbestandig og slidstærk, giver fremragende bearbejdelighed og er velkendt- for sit æstetiske udseende. Investeringsstøbegods i rustfrit stål er "korrosions-bestandigt", når det bruges i flydende miljøer og dampe under 1200 grader F (650 grader) og "varme-bestandigt", når det bruges over denne temperatur.
|
Investeringsstøbning Tekniske data hos RMC Foundry |
|
| R & D | Software: Solidworks, CAD, Procast, Pro-e |
| Ledetid for udvikling og prøver: 25 til 35 dage | |
| Smeltet metal | Ferritisk rustfrit stål, Martensitisk rustfrit stål, Austenitisk rustfrit stål, Udfældningshærdende rustfrit stål, Duplex rustfrit stål |
| Kulstofstål, legeret stål, værktøjsstål, varmebestandigt stål, | |
| Nikkel-baseret legering, aluminiumslegering, kobber-baseret legering, kobolt-baseret legering | |
| Metal Standard | ISO, GB, ASTM, SAE, GOST EN, DIN, JIS, BS |
| Materiale til skalbygning | Silica Sol (udfældet silica) |
| Vandglas (natriumsilikat) | |
| Blandinger af Silica Sol og Vandglas | |
| Teknisk parameter | Stykvægt: 2 gram til 200 kilo gram |
| Max Dimension: 1.000 mm for Diameter eller Længde | |
| Min vægtykkelse: 1,5 mm | |
| Støbningsruhed: Ra 3,2-6,4, bearbejdningsruhed: Ra 1,6 | |
| Tolerance af støbning: ISO8062; VDG P690, D1/CT5-7 | |
| Tolerance for bearbejdning: ISO 2768-mk/IT6 | |
| Indvendig kerne: Keramisk kerne, urinstofkerne, vandopløselig vokskerne | |
| Varmebehandling | Normalisering, temperering, bratkøling, udglødning, fast opløsning, karburering. |
| Overfladebehandling | Polering, Sand/Snudeblæsning, Forzinkning, Fornikling, Oxidationsbehandling, Fosfatering, Pulvermaling, Geormet, Anodisering |
| Dimensionstestning | CMM, Vernier Caliper, Indvendig Caliper. Dybdemåler, Højdemåler, Go/No go-måler, specielle armaturer |
| Kemisk inspektion | Kemisk sammensætningsanalyse (20 kemiske elementer), renhedsinspektion, røntgenundersøgelse, kulstof-svovlanalysator. 3.1 materialecertifikat er tilgængeligt |
| Fysisk inspektion | Dynamisk balancering, statisk blanchering, mekaniske egenskaber (hårdhed, udbyttestyrke, trækstyrke), forlængelse |
| Produktionskapacitet | Mere end 250 tons om måneden, mere end 3.000 tons årligt. |
▶ Råmaterialer tilgængelige til investeringsstøbning (tabt voksstøbningsproces)
• Kulstofstål: AISI 1020 - AISI 1060,
• Stållegeringer: ZG20SiMn, ZG30SiMn, ZG30CrMo, ZG35CrMo, ZG35SiMn, ZG35CrMnSi, ZG40Mn, ZG40Cr, ZG42Cr, ZG42CrMo...osv på forespørgsel.
• Rustfrit stål: AISI 304, AISI 304L, AISI 316, AISI 316L og anden rustfri stålkvalitet.
• Messing & Kobber.
• Andre materialer og standarder på forespørgsel
▶ Muligheder for investeringsstøbning
• Max Størrelse: 1.000 mm × 800 mm × 500 mm
• Vægtområde: 0,5 kg - 100 kg
• Årlig kapacitet: 2.000 tons
• Tolerancer: På forespørgsel.
▶ Hovedproduktionsprocedure
• Mønstre og værktøjsdesign → Fremstilling af metal → Voksinjektion → Opslæmning → Skalbygning → Af-voksning → Analyse af kemisk sammensætning → Smeltning og hældning → Rengøring, slibning og sprængning → Efterbehandling eller pakning til forsendelse
▶ Inspicering af tabte voksstøbegods
• Spektrografisk og manuel kvantitativ analyse
• Metallografisk analyse
• Brinell, Rockwell og Vickers hårdhedsinspektion
• Mekanisk egenskabsanalyse
• Slagtest ved lav og normal temperatur
• Renlighedseftersyn
• UT, MT og RT inspektion
▶ Post-Castingproces
• Afgratning & rengøring
• Kugleblæsning / sandblæsning
• Varmebehandling: Normalisering, Quench, Tempering, Carburization, Nitrering
• Overfladebehandling: passivering, andonisering, galvanisering, varmzinkbelægning, zinkbelægning, nikkelbelægning, polering, elektro-polering, maling, GeoMet, Zintec.
• Bearbejdning: Drejning, fræsning, drejning, boring, honing, slibning.
▶ Hvorfor vælger du RMC til skræddersyede dele til tabt voksstøbning?
• Fuld løsning fra én enkelt leverandør, der spænder fra skræddersyet mønsterdesign til færdige støbegods og sekundær proces inklusive bearbejdning, varmebehandling og overfladebehandling.
• Prisnedsættelsesforslag fra vores professionelle ingeniører baseret på dit unikke krav.
• Kort leveringstid for prototype, prøvestøbning og eventuel teknisk forbedring.
• Bonded Materials: Silica Col, Water Glass og deres blandinger.
• Fremstillingsfleksibilitet for små ordrer til masseordrer.
• Stærke outsourcing-produktionskapaciteter.
▶ Generelle handelsbetingelser
• Hovedarbejdsgang: Forespørgsel & tilbud → Bekræftelse af detaljer / forslag til omkostningsreduktion → Værktøjsudvikling → Prøvestøbning → Prøvegodkendelse → Prøveordre → Masseproduktion → Kontinuerlig ordrebehandling
• Ledetid: Anslået 15-25 dage til værktøjsudvikling og estimeret 20 dage til masseproduktion.
• Betalingsbetingelser: Skal forhandles.
• Betalingsmetoder: T/T, L/C, West Union, Paypal.
|
Generel støbetolerance ved investeringsstøbning |
|||
| Tommer | Millimeter | ||
| Dimension | Tolerance | Dimension | Tolerance |
| Op til 0.500 | ±.004" | Op til 12,0 | ± 0,10 mm |
| 0.500 til 1.000" | ±.006" | 12,0 til 25,0 | ± 0,15 mm |
| 1.000 til 1.500" | ±.008" | 25,0 til 37,0 | ± 0,20 mm |
| 1.500 til 2.000" | ±.010" | 37,0 til 50,0 | ± 0,25 mm |
| 2.000 til 2.500" | ±.012" | 50,0 til 62,0 | ± 0,30 mm |
| 2.500 til 3.500" | ±.014" | 62,0 til 87,0 | ± 0,35 mm |
| 3.500 til 5.000" | ±.017" | 87,0 til 125,0 | ± 0,40 mm |
| 5.000 til 7.500" | ±.020" | 125,0 til 190,0 | ± 0,50 mm |
| 7.500 til 10.000" | ±.022" | 190,0 til 250,0 | ± 0,57 mm |
| 10.000 til 12.500" | ±.025" | 250,0 til 312,0 | ± 0,60 mm |
| 12.500 til 15.000 | ±.028" | 312,0 til 375,0 | ± 0,70 mm |
| Eksklusiv standard for støbetolerance: ISO 8062 2013, ISO 2768, GOST 26645 (Rusland) eller GBT 6414 (Kina). Dimensional støbetolerancegrad (DCTG): 4 ~6 og geometrisk støbetolerancegrad (GCTG): 3 ~ 5. | |||
Under investeringsstøbeprocessen belægges et voksmønster med et keramisk materiale, som, når det er hærdet, antager den indvendige geometri af den ønskede støbning. I de fleste tilfælde er flere dele støbt sammen for høj effektivitet ved at fastgøre individuelle voksmønstre til en central voksstift kaldet en sprue. Voksen smeltes ud af mønsteret – derfor er det også kendt som den tabte voksproces – og smeltet metal hældes i hulrummet. Når metallet størkner, rystes den keramiske form af og efterlader den næsten nettoform af den ønskede støbning, efterfulgt af efterbehandling, test og emballering.


Populære tags: støbt pumpehus, tilpassede investeringsstøbte dele, specialstøbte dele